

Nyeste Produkter



Kontakt oss
- XINGSHI Vest Vei, Wenfeng Underdistrikt, Laizhou By, Shandong, P. R. Kina
- sales@lztonghesheng.com
- +8613863843281

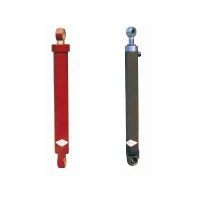
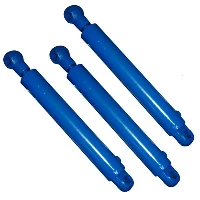
Kraftige-hydrauliske sylindre for anleggsutstyr
Disse kraftige-hydrauliske sylindrene er dobbeltvirkende, sveisede lineære aktuatorer konstruert spesielt for anleggsmaskiner med høy-belastning, inkludert gravemaskiner, hjullastere, traktorgravere, bulldosere og borerigger. Bygget for å tåle kontinuerlige støtbelastninger, slitende miljøer og maksimale driftstrykk på opptil 35 MPa (5 076 PSI), gir de pålitelig kraftoverføring for bom, arm, skuffe, styring og støttebensfunksjoner.
Beskrivelse
Tonghesheng Machinery er en av de konkurransedyktige produsentene og leverandørene av høy-kvalitets-hydraulikksylindre for anleggsutstyr, og vi er også utstyrt med en profesjonell fabrikk, velkommen til å kjøpe kraftige-hydrauliske sylindre for anleggsutstyr fra selskapet vårt.
Disse kraftige-hydrauliske sylindrene er dobbeltvirkende, sveisede lineære aktuatorer konstruert spesielt for anleggsmaskiner med høy-belastning, inkludert gravemaskiner, hjullastere, traktorgravere, bulldosere og borerigger. Bygget for å tåle kontinuerlige støtbelastninger, slitende miljøer og maksimale driftstrykk på opptil 35 MPa (5 076 PSI), gir de pålitelig kraftoverføring for bom, arm, skuffe, styring og støttebensfunksjoner.
Alle sylindre er produsert med tunge-sømløse stålrør, induksjons-herdede kromstenger og kraftige-pakninger av polyuretan/PTFE for å eliminere intern bypass og ekstern væskelekkasje under alvorlige driftssykluser.
Nøkkelspesifikasjoner
|
Parameter |
Standard kapasitet / spesifikasjonsområde |
|
Borestørrelsesområde |
40 mm – 320 mm (1,57 tommer – 12,60 tommer) |
|
Stempelstangdiameter |
25 mm – 220 mm (0,98 tommer – 8,66 tommer) |
|
Maksimal slaglengde |
Opptil 6000 mm (236,22 tommer) |
|
Arbeidstrykk |
Vurdert: 16 MPa til 31,5 MPa (2320 – 4568 PSI) Topp: 35 MPa (5076 PSI) |
|
Driftstemperatur |
Standard: -20 grader til +80 grader (-4 grader F til +176 grader F) Lav-Temp / Høy-Temperaturforsegling: -40 grader til +120 grader |
|
Sylinderrørmateriale |
ST52-3 / E355 / 27SiMn sømløst honet rør, indre veggruhet Ra Mindre enn eller lik 0,4 µm |
|
Stempelstangmateriale |
45# / 42CrMo stål, induksjonsherdet (HRC 50–55), forkromningstykkelse 30–50 µm |
|
Monteringstyper |
Kuleformede glidelagre, stålgaffel, tapp, kryss-rør eller flensfester |
|
Væskekompatibilitet |
Mineral-baserte hydraulikkoljer (HLP, HVLP), biologisk nedbrytbare syntetiske estere |
|
Demping |
Valgfrie progressive mekaniske puter på hodeenden, capsenden eller begge deler |
Viktige produktfunksjoner
Høyytelses-tønnekonstruksjon:Finslipt 27SiMn / E355 stålrør motstår svelling under trykkpigger, opprettholder presise stempeltetningstoleranser og forhindrer intern væskebypass.
Induksjon-Herdede Chrome-stenger:Krombelegg (minimum 30 µm) kombinert med induksjonsherding gir en korrosjonsbestandig- overflate som avviser steinsprut, sandslitasje og slagbulker.
Fler-forseglingssystem:
- Primær U-kopp polyuretanstangtetning med anti-ekstruderingsringhåndtak for høyt-trykk.
- Sekundær buffertetning reduserer trykktopper.
- Skjelettvisker med dobbel-leppe forhindrer inntrenging av gjørme, støv og fuktighet.
Friksjon-sveisede / hel-penetrasjonssveisede ender:Ultralyd- og magnetiske-partikkeltestede sveiser sikrer strukturell integritet mellom trommelen, endelokket og monteringssmiene under belastning i flere-retninger.
Integrerte dempende ventiler:Progressiv intern retardasjon bremser stempelet ved slaggrenser, og reduserer mekanisk støy, rammespenning og strukturell tretthet.
Hensyn til belastning og driftstilstand
Anleggsmaskiner utsetter hydrauliske sylindre for ekstreme dynamiske krefter. Komponentvalg tilpasses i henhold til driftsbelastninger:
Dynamiske sjokkbelastninger:Løst med tung-vegg tønnekonstruksjon og 42CrMo stenger for å forhindre bøyning og knekking under plutselige belastningsendringer.
Slipestøv og gjørme:Beskyttet av en dobbel- leppe-skjelettvisker og et lag av hardt krom (minimum 30 µm) for å forhindre forseglinger og væskeforurensning.
Sidebelastning og dreiemoment:Redusert av selvsmørende sfæriske lagre og brede bronsestyreringer som absorberer sidekrefter under ujevne graveoperasjoner.
Trykktopper:Administrert gjennom integrerte buffertetninger og sømløse rør med høy-utbytte, og forhindrer tønneekspansjon og internt trykktap.
Knekkemotstand:Bom- og tiltsylindre med lang- slag blir evaluert for søylestyrke ved hjelp av Eulers knekkformel basert på maksimalt systemavlastningstrykk.
Termisk rekkeviddetilpasning:Fluorkarbon- eller nitrilforbindelser med lav- temperatur forhindrer forseglingsherding under fryseforhold, mens Viton-alternativer opprettholder høye væsketemperaturer under langvarig tung drift.
Typiske applikasjoner
Gravemaskiner (1,5 t – 50 t):Bom-, arm- og skuffesylindre som er i stand til å håndtere raske syklushastigheter og kontinuerlige støtbelastninger.
Hjullastere og traktorgravere:Løfte-, tilt- og leddstyresylindere som krever høy holdekraft og sidelasttoleranse.
Bulldosere og gradere:Bladløft-, vinkel- og rivesylindere utsatt for direkte bakkestøt og høy smussforurensning.
Borerigger og kraner:Høytrykksmate- og støttesylindre hvor nulldrift under statisk belastning er obligatorisk for operatørens sikkerhet.
Kompaktorer og dumpere:Kraftige-styrings- og heisesylindere bygget for kontinuerlig utendørs eksponering og kraftige vibrasjoner.
Konfigurasjonsalternativer
Tilpassede konfigurasjoner tilpasser seg spesifikke OEM-konvoluttdimensjoner og hydrauliske kretskrav:
Hydrauliske porter:SAE-flensporter (3000/6000 PSI-serien), BSPP- eller NPT-gjengeforbindelser; tilpasset oljerørføring direkte sveiset til fatet.
Posisjonsføling:Interne magnetostriktive eller lineære induktive sensorer (IP67/IP69K) for automatisert maskinføring og telemetri.
Ventilintegrering:Direkte monterte doble mot-balanseventiler, pilot-styrte tilbakeslagsventiler eller trykk-manifolder for å eliminere eksterne hydraulikkslanger.
Stangoverflatebelegg:Nikkel-krombelegg eller laserkledning tilgjengelig for høye-korrosjonsmiljøer som for eksempel marin eller salt-veieksponering.
Pinnebøssinger:Herdede stålbøssinger, selv-smørende bronsekompositthylser eller vedlikeholdsfrie-sfæriske lagre.
Produksjonsprosess
Produksjonsprosessen følger strenge ISO-standarder for å garantere dimensjonsnøyaktighet og strukturell integritet:
Materialinnkjøp og inspeksjon:Ultralydtesting på rå sømløse rør og runde stenger for å oppdage indre tomrom og mikro-sprekker.
Dyp-hullboring og skikjøring/honing:Presisjonsbearbeiding av sylinderrørets indre diameter for å oppnå Ra Mindre enn eller lik 0,4 µm finish og rundhet innenfor 0,02 mm.
Stempelstangbearbeiding og varmebehandling:CNC-dreiing,-høyfrekvent induksjonsherding (HRC 50–55 til en dybde på 1,5–3 mm) og senterløs presisjonssliping.
Galvanisering:Hardforkromning i automatiserte bad, etterfulgt av saltspraytesting (NSS opptil 96+ timer) for å bekrefte korrosjonsbestandighet.
Sveising:Automatisert MIG/TIG-sveising for endestykker og portflenser; full-penetrasjonssveising på stangøyer.
Renromsmontering:Ultralydrensing av deler før montering i et temperatur- og støvkontrollert- miljø for å forhindre forurensning av tetninger.
Inspeksjon og testing
Hver produserte sylinder gjennomgår 100 % fabrikktrykk og funksjonstesting før forsendelse. Kvalitetskontrollen følger en stiv sekvens med fire-trinn:
Råmateriale UT-inspeksjon:Ultralydtesting for å eliminere feil under overflaten før maskinering.
I-Prosess dimensjonskontroll:Kontinuerlig koordinatmåling under honing, dreiing og sliping.
100 % hydrostatisk test:Testet ved 1,5 ganger maksimalt arbeidstrykk (opptil 50 MPa) for å sjekke sveiseintegritet og strukturell stabilitet.
Null-Drift Hold Test:Trykk holdt i 5 minutter ved maksimalt arbeidstrykk for å bekrefte forseglingens integritet (tillatt intern lekkasje=0 ml/min).
Ytterligere kvalitetsparametre:
Lavt-utbruddstest:Verifisert ved minimumstrykk (mindre enn eller lik 0,5 MPa) for å sikre jevn innledende bevegelse uten stikk-glibevegelse.
Kvalitetssjekk av Chrome-lag:Tykkelsesmålere bekrefter 30–50 µm plettering; overflatefinish testet til Ra Mindre enn eller lik 0,2 µm.
Kontroll av væskerenslighet:Innvendig olje spylt for å oppfylle ISO 4406 renslighetsstandard 18/16/13 før portforsegling.
Hva kjøpere bør gi for et tilbud
For å motta et nøyaktig ingeniørtilbud innen 24–48 timer, vennligst oppgi følgende tekniske detaljer:
Sylinder dimensjoner:Borestørrelse, stangdiameter og slaglengde
Monteringsavstand:Lukket lengde (nål-til-nål) og utvidet lengde
Arbeidsparametere:Driftstrykk (klassifisert og topp) og syklushastighet
Monteringsgrensesnitt:Krav til stiftdiameter, øyebredde og sfæriske lager
Portdetaljer:Porttype, gjengestørrelse og orientering i forhold til monteringsstifter
Driftsmiljø:Omgivelsestemperatur, eksponering for støv/salt og sjokkbelastning
Volumkrav:Prototype mengde og forventede årlige produksjonsvolumer
FAQ
Spørsmål: Hva er den typiske ledetiden for tilpassede prototypesylindre kontra batchproduksjon?
A: Prototypeprøver med tilpassede monteringsdimensjoner sendes vanligvis innen 3 til 4 uker. Standard batchproduksjon krever 4 til 6 uker, avhengig av tilgjengelighet av råvarer og totalt ordrevolum.
Spørsmål: Kan du produsere erstatningssylindre basert på ødelagte prøver eller tekniske tegninger?
A: Ja. Dimensjoner kan omvendt-konstrueres fra fysiske prøver, eller produseres direkte fra eksisterende OEM 2D-tegninger og CAD-modeller, noe som sikrer 100 % reduksjon-i erstatningskompatibilitet.
Spørsmål: Hvordan forhindrer du svikt i stangtetningen forårsaket av kraftig ekstern forurensning i gravemaskiner?
A: En dobbel-leppeskjelettvisker er integrert i kjerteldesignet, kombinert med en induksjons-herdet stangoverflate (HRC 50–55) som motstår riper fra rusk før den kan skade de primære tetningsleppene.
Spørsmål: Hvilke standarder for overflatefinish og korrosjonsbeskyttelse bruker du på stempelstenger?
A: Stempelstenger får hardkrombelegg med en minimumstykkelse på 30 µm, polert til en overflatefinish på Ra mindre enn eller lik 0,2 µm. Standard stangfinisher består en 96-timers nøytral saltspray-test (NSS) i henhold til ISO 9227, med høyere saltsprayklassifisering tilgjengelig på forespørsel.
Spørsmål: Hvilken maling brukes for eksponering for tunge maskiner?
A: Sylindre gjennomgår abrasiv kuleblåsing til SA 2.5 renhet, etterfulgt av en høy-fast epoksyprimer og et polyuretan toppstrøk (totalt DFT 80–120 µm) for å motstå UV, hydraulikkoljesøl og fysisk slitasje.
Populære tags: kraftige-hydrauliske sylindre for anleggsutstyr Kina, produsenter, leverandører, fabrikk, selskap, høy-kvalitet, kjøp, produkter
Du kommer kanskje også til å like




