Nyeste Produkter



Kontakt oss
- XINGSHI Vest Vei, Wenfeng Underdistrikt, Laizhou By, Shandong, P. R. Kina
- sales@lztonghesheng.com
- +8613863843281
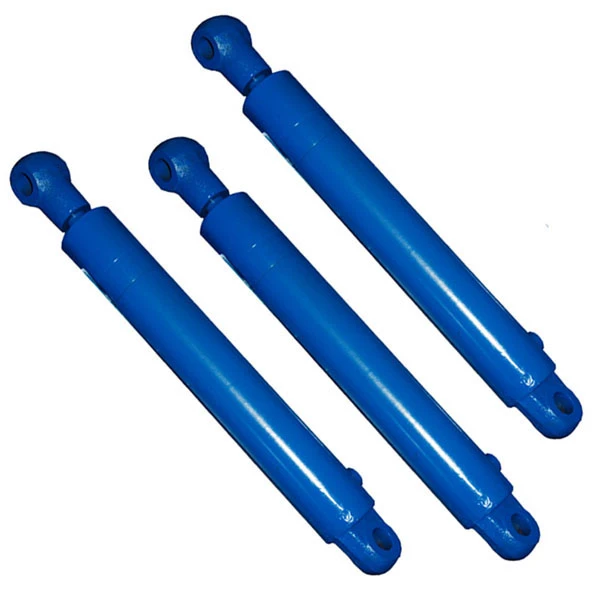
Gaffeltruck hydrauliske sylindre
Gaffeltrucks hydrauliske sylindre gir den lineære aktiveringen som kreves for vertikal løfting, masttilting, sideforskyvning- og styring i materialhåndteringsutstyr. Disse tunge-sveisede sylindrene er bygget for å operere i industrimiljøer med høye-duty-sykluser, og konverterer hydraulisk trykk til kontrollert mekanisk kraft under kontinuerlig syklisk belastning.
Beskrivelse
Tonghesheng Machinery er en av de konkurrerende produsentene og leverandørene av høy-kvalitets gaffeltruck hydrauliske sylindre, og vi er også utstyrt med en profesjonell fabrikk, velkommen til å kjøpe gaffeltruck hydrauliske sylindre produkter fra selskapet vårt.
Gaffeltrucks hydrauliske sylindre gir den lineære aktiveringen som kreves for vertikal løfting, masttilting, sideforskyvning- og styring i materialhåndteringsutstyr. Disse tunge-sveisede sylindrene er bygget for å operere i industrimiljøer med høye-duty-sykluser, og konverterer hydraulisk trykk til kontrollert mekanisk kraft under kontinuerlig syklisk belastning.
Hver sylinder bruker presisjons-slipte sømløse stålrør, induksjons-herdet krom-belagte stenger og fler-forseglingspakker konstruert for å opprettholde trykkintegriteten under toppsystemstøt og sidebelastningsbelastning. Disse komponentene er designet for integrering i klasse I til og med klasse V gaffeltrucker, og overholder ISO 6020/2 og ISO 3320 monteringsgrensesnittstandarder, og betjener både produsenter av originalutstyr (OEM) og erstatningsdistributører på ettermarkedet.
Nøkkelspesifikasjoner
|
Parameter |
Standard rekkevidde / spesifikasjon |
Alternativer for tilpasset/utvidet rekkevidde |
|
Borediameter |
40 mm - 200 mm (1,57" - 7.87") |
Opptil 300 mm (11,81") |
|
Stangdiameter |
25 mm - 140 mm (0,98" - 5.51") |
Egendefinerte forholdskonfigurasjoner |
|
Slaglengde |
100 mm - 4,500 mm (3,93" - 177.16") |
Fler-trinn opptil 6000 mm |
|
Driftstrykk |
16 MPa - 25 MPa (160 bar - 250 bar) |
Høytrykksdesign på opptil 35 MPa |
|
Testtrykk |
1,5x nominelt arbeidstrykk |
Fabrikktestet til 37,5 MPa |
|
Driftstemperatur |
-20 grader til +80 grader (-4 grader F til +176 grader F) |
Lav-temp (-45 grader) / Høytemperatur (+120 grader) |
|
Hydraulisk væsketype |
Mineral-basert ISO VG 32/46/68 |
Syntetiske/brannbestandige-væsker |
|
Tønnemateriale |
ST52-3 / E355 kaldtrukket sømløst rør |
Finslipt ID-ruhet Ra<= 0.2 um |
|
Stempelstangmateriale |
42CrMo4 / C45E hard-forkrommet |
Plating thickness 25-30 um; Salt spray >= 96h |
|
Forseglingssystem |
Hallite / kr / Parker polyuretanpakninger |
PTFE/Viton fluorelastomer med lav-friksjon |
|
Monteringsmuligheter |
Gaffel, Trunnion, Cross-rør, Sfærisk øye |
Flensfeste / Tilpassede pinnehullstørrelser |
Viktige produktfunksjoner
Høy-utslipt fatkonstruksjon
Tykk-vegg kaldt-trukne sømløse stålrør (E355/ST52-3) er presisjonsslipt for å oppnå en overflatefinish med indre diameter på Ra<= 0.2 um. This minimizes seal friction, reduces internal blow-by, and extends the operational lifespan of primary fluid seals.
Induksjon-Herdede Chrome-stenger
Stempelstenger er konstruert av middels-karbon eller legert stål (C45E / 42CrMo4), induksjons-herdet til HRC 52-58 og elektrobelagt med mikro-crack hard krom. Denne profilen gir motstand mot støt, utvendig slitasje og atmosfærisk korrosjon.
Multi-Lip Dynamic Seal Configuration
Forseglingspakken inneholder en primær polyuretan U-koppforsegling, en sekundærtrinns-forseglingsbuffer, styrebånd for absorpsjon av sidelast- og en dobbel-leppeviskerring. Dette flertrinnsoppsettet forhindrer ekstern oljetømming og blokkerer inntrengning av skitt under utendørs drift.
Integrerte hastighetssikringer og tilbaketrekkingsdemping
Fri-løft- og hoved-løftsylindere inkluderer-fabrikkintegrerte sikkerhetshastighetssikringer som låser hydraulikkvæsken umiddelbart i tilfelle en slange sprekker. Innvendig ende-av-hydraulisk demping reduserer mekanisk støt når man når full forlengelse eller tilbaketrekking.
Designhensyn til løftemekanismer
Mastløftsylindere (hovedløft og friløft)
Løftesylindere opererer under høye kompressive kolonnebelastninger og forhøyet internt trykk. Kolonneknekkingsrisikoen reduseres gjennom nøyaktige beregninger av forholdet mellom slag-til-stangdiameter. Frie-løftsylindere krever kompakte tilbaketrukket høyder for å passe inn i standard døråpninger samtidig som de maksimerer den totale gaffelhøyden.
En typisk masteløftenhet består av kapselenden/basen, sylinderløpet, stempelstangen og kjedekroken. Den har en integrert hastighetssikring direkte på væskeporten for øyeblikkelig å låse hydraulisk trykk og forhindre katastrofalt mastfritt-fall i tilfelle en slangefeil.
Tilt sylindre
Tiltsylindere opplever kraftige reverserende lastvektorer (skyving og trekking) under mast fremover/bakover rotasjon. Designhensyn fokuserer på slitasje på stift-øyelager og sidebelastningsmotstand. Sfæriske glidelagre eller bronsebøssinger med høy-holdbarhet brukes for å absorbere vinkelfeil uten å binde stempelstangen.
Side-Skift- og festeaktuatorer
Disse smale-dobbeltvirkende-sylindrene krever PTFE-stempelpakninger med lav-friksjon for å muliggjøre presis inching og posisjonering under asymmetriske gaffelbelastninger. Lave aksiale profildimensjoner kreves for å passe inn i gaffelvognsrammeenheten.
Typiske applikasjoner
Et standard gaffeltruck hydraulisk aktiveringsnettverk distribuerer hydraulisk kraft fra hovedsystemet til fem primære funksjonssoner:
Gratis-løftesylinder:Monteres vertikalt inne i mastekanalen for å heve vognen før de indre masteseksjonene strekker seg.
Hovedløftsylinder:Plassert bak eller ved siden av mastrammen for å drive full vertikal forlengelse under stor nyttelastkapasitet.
Tilt sylinder:Koblet mellom gaffeltruckchassiset og mastrammen for å kontrollere stigningsvinkler forover og bakover.
Sideforskyvningssylinder:{{0}Integrert direkte i gaffelvognen for å muliggjøre sideveis justering av gaflene uten å omplassere lastebilen.-
Styresylinder:Dobbelt-ende eller kompakt dobbeltvirkende-aktuator montert på bakakselen for presisjonsmanøvrerbarhet.
Primærutstyrsdekning
Elektriske og forbrenningsmotvektsgaffeltrucker (1,5t - 10t):Primære hoved-løft-, tilt- og servostyringssylindre optimalisert for lager- og hageapplikasjoner.
Reachtrucker og smalgangutstyr:Fler-trinns teleskopsylindre og side-aktuatorer designet for høye-reolsystemer.
Røft terreng og tunge-trucker (10t - 45t):Tunge-veggløft- og tiltsylindere konstruert for trelastfabrikker, steingårder og containerporter.
Terminaltraktorer og materialbehandlere:Høy-hydrauliske tilt-/bomposisjoneringsaktuatorer for logistikkterminaler.
Tilpasningsalternativer
Dimensjons- og monteringstilpasninger
Egendefinerte pinnediametre, gaffelbredder, kryss-rørlengder og integrerte tappplasseringer som matcher spesifikke mastegeometriske tegninger.
Porteringskonfigurasjoner
SAE O-ringboss (ORB), BSPP-gjenger eller integrerte manifoldblokker montert direkte på sylinderlokkenden.
Ventilintegrasjon
Fabrikk-installerte mot-balanseventiler, pilot-styrte tilbakeslagsventiler og strømningsbegrensere innebygd direkte i sylinderhuset.
Overflatebehandlinger og beskyttende belegg
Fler-lags epoksymaling, polyuretanbelegg testet til 500-timers eksponering for saltspray, eller nikkel-krombelegg for marine/korrosive miljøer.
Produksjonsprosess
Produksjonssekvensen følger en strukturert, null-defekt kvalitetskontrollbane over syv nøkkelfaser:
Råvarevalg og inspeksjon:Solid stang og kald-trukne sømløse stålrør gjennomgår ultralydfeildeteksjon for å bekrefte intern materialtetthet.
Maskinering og dyphullsboring:CNC-dreiesentre bearbeider stempelstangendene, portforbindelsene og sylinderhettene med presise toleransegrenser.
Intern honing:Sylinderfat slipes på automatiserte horisontale honemaskiner for å oppnå en overflateruhet med indre diameter på Ra<= 0.2 um.
Stempelstangbehandling:Staver gjennomgår induksjonsvarmebehandling, presisjonssliping uten senter, mikro-hård forkromning og automatisert overflatepolering.
Automatisert sveising:Hettebaser, flenser og hydrauliske porter er sveiset til tønnen ved hjelp av robotiserte MIG og omkretsfriksjonssveisesystemer.
Fler-rengjøring og renromsmontering:Komponenter passerer gjennom automatiserte ultralydvaskestasjoner før teknisk montering i et støv-kontrollert miljø.
100 % testing og etterbehandling:Hver sylinder gjennomgår full hydrostatisk trykktesting, etterfulgt av påføring av overflateprimer, flerlags epoksybelegg og beskyttende eksportemballasje.
Inspeksjon og testing
Hver produserte sylinder gjennomgår testing før pakking for å sikre null-defekt forsendelse:
Hydrostatisk trykktest:Testet ved 1,5 ganger maksimalt arbeidstrykk for en minimum holdetid på 60 sekunder for å verifisere strukturell sveising og støpeintegritet.
Intern lekkasjetest (bypass):Høy-holdtest som sjekker væskeoverføring over stempeltetninger; kriterier krever null synlig trykkfall over 3 minutter.
Lavt-utbruddstest:Aktiveringsprøve kl<= 0.5 MPa to confirm smooth stroke initiation and low internal mechanical friction.
Verifisering av dimensjon og konsentrisitet:Koordinatmålemaskin-kontroll (CMM) av pinnes senter-til-dimensjoner, monteringsparallellitet og portjustering.
Renhetskontroll:Væskespyling og partikkelteller kontrollerer at de overholder ISO 4406 renslighetsstandarder (Mål: ISO 16/14/11).
Hva kjøpere bør gi for et tilbud
For å motta en nøyaktig teknisk evaluering og teknisk prisforslag, send inn følgende tekniske parametere:
Driftsparametre:Nominell arbeidstrykk, toppsystemtrykk og nødvendige skyve-/trekkkraftkapasiteter.
Måltegninger / konvoluttgrenser:
- Borediameter (ID) og stempelstangdiameter (OD).
- Slaglengde og lukket senter-til-sentermonteringsavstand (Pin Retracted Length).
- Monteringstype (Cap End og Rod End pinnehulldiametere, bøssingbredder).
Søknad og driftssyklus:Gaffeltruckkapasitetsvurdering (f.eks. 3-tonns motvekt), forventede arbeidssykluser per time og driftsmiljø (omgivelsestemperatur, innendørs/utendørs, korrosiv eksponering).
Spesifikasjoner for væskeport:Portgjengetype/størrelse (f.eks. G1/2", SAE-8 ORB) og relativ portorientering/vinkel.
Spesielle komponentkrav:Krav til integrerte hastighetssikringer, motvektsventiler, spesifikke preferanser for tetningsmerke eller nødvendige fargekoder for overflatemaling.
FAQ
Spørsmål: Hva forårsaker for tidlig tetningssvikt i gaffeltrucksylindere, og hvordan forhindres det?
A: For tidlig forseglingsfeil skyldes vanligvis væskeforurensning, sidelastslitasje eller termisk nedbrytning. For å forhindre dette, må du bruke dynamiske polyuretantetninger med integrerte anti-ekstruderingsringer, fenoliske slitebånd med høy-tetthet for å absorbere lateral stangtrykk, og interne vindusviskere for å fjerne rusk fra å komme inn i sylinderkjertelen under tilbaketrekking.
Spørsmål: Hvilke forkromningsstandarder gjelder for stempelstengene for å motstå korrosjon?
A: Stempelstenger gjennomgår hardkrom galvanisering med en minimumstykkelse på 25 til 30 mikron. Korrosjonsbestandighet verifiseres gjennom nøytral saltspray (NSS)-testing i henhold til ISO 9227 (eller ASTM B117), og oppnår en minimumsvurdering på 9 etter 96 timers kontinuerlig eksponering (eller 200 timer for spesialiserte nikkel-kromfinisher).
Spørsmål: Kan erstatningssylindere produseres basert på prøvedeler eller eksisterende monteringsdimensjoner?
A: Ja. Omvendt utviklingsfunksjoner tillater produksjon basert på fysiske prøvesylindre, eksisterende OEM-komponentnummer eller kunde-leverte dimensjonsskisser. Kritiske monteringssentre, portgjenger og slaglengder er-konstruert for å kommunisere direkte med eksisterende gaffeltruckmastenheter.
Populære tags: gaffeltruck hydrauliske sylindre Kina, produsenter, leverandører, fabrikk, selskap, høy-kvalitet, kjøp, produkter
Du kommer kanskje også til å like