

Nyeste Produkter



Kontakt oss
- XINGSHI Vest Vei, Wenfeng Underdistrikt, Laizhou By, Shandong, P. R. Kina
- sales@lztonghesheng.com
- +8613863843281

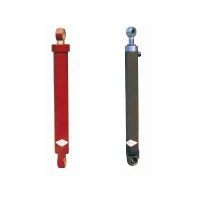
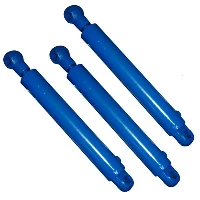
Løftebord hydrauliske sylindre
Hydrauliske sylindre for løftebord gir kompakte vertikale-tonnasjebevegelser for sakseløftere, materialhåndteringsplattformer, lastebrygger og industrielle posisjoneringssystemer. Disse dobbeltvirkende og enkeltvirkende sveisede sylindrene er bygd for å tåle høye-sidebelastninger, mekanisk avbøyning og høye-driftssykluser, og sikrer pålitelig plattformstabilitet under tunge eksentriske belastninger.
Beskrivelse
Tonghesheng Machinery er en av de konkurransedyktige produsentene og leverandørene av hydrauliske sylindre for løftebord av høy-kvalitet, og vi er også utstyrt med en profesjonell fabrikk. Velkommen til å kjøpe produkter med løftebordhydraulikksylindre fra selskapet vårt.
Hydrauliske sylindre for løftebord gir kompakte vertikale-tonnasjebevegelser for sakseløftere, materialhåndteringsplattformer, lastebrygger og industrielle posisjoneringssystemer. Disse dobbeltvirkende og enkeltvirkende sveisede sylindrene er bygd for å tåle høye-sidebelastninger, mekanisk avbøyning og høye-driftssykluser, og sikrer pålitelig plattformstabilitet under tunge eksentriske belastninger.
Konstruert med stålrør med høy-flytestyrke og presisjons-slipte, hard-krom-belagte stempelstenger, integrerer disse sylindrene hastighetssikringer, anti-avdriftsventiler og intern demping. Denne designen eliminerer plattformdrift, plutselige kollapsfarer og harde mekaniske stopp under kontinuerlig produksjon.
Nøkkelspesifikasjoner
|
Parameter |
Område / Alternativer |
Testing / Samsvarsstandard |
|
Borestørrelse |
40 mm – 250 mm (1,5" – 10") |
ISO 3320 / DIN 24334 |
|
Stangdiameter |
25 mm – 180 mm (1,0" – 7,0") |
Presisjonsjord til Ra 0,2 µm |
|
Slaglengde |
Opptil 3000 mm (118") |
Slagtoleranse ±1,0 mm |
|
Driftstrykk |
Vurdert: 16 – 25 MPa (2300 – 3600 PSI) Topp: 31,5 MPa (4500 PSI) |
Hydrostatisk bevis testet ved 1,5× arbeidstrykk |
|
Sylinderrørmateriale |
ST52-3 / E355 / 20# Sømløst stålrør |
Finslipt innvendig ruhet Ra Mindre enn eller lik 0,4 µm |
|
Stempelstangmateriale |
42CrMo4 / C45 (1045) Stål |
Kromlagtykkelse 25–50 µm; Overflatehardhet HRC 55–60 |
|
Forseglingssystem |
Hallite / Parker / NOK polyuretan U-kopper, PTFE trinntetninger, føringsringer |
Temperaturområde: -30 grader til +110 grader (-22 grader F til +230 grader F) |
|
Monteringsmuligheter |
Kryss-rør, sfæriske ørelager, gaffel, flens, tapp |
Maskinert til ISO monteringstoleranser |
|
Væskekompatibilitet |
Mineral-basert hydraulikkolje (HM/HV ISO VG 32, 46, 68), vann-glykol |
ISO 4406 renhetskode Mindre enn eller lik 18/16/13 |
Viktige produktfunksjoner
Høy-mekanisk stabilitet:Tung-vegg-slipet ST52-3-slange forhindrer trommelutvidelse og tetningsbypass under høye støtbelastningsspisser under sakseløftakselerasjon og stoppsykluser.
Eksentrisk side-Belastningsmotstand:Forlengede-bredspennende bronseføringshylser og sliteringer absorberer sidekrefter generert av saksebens dreievinkler og belastninger utenfor-senterplattformen.
Integrerte sikkerhets- og-sikkerhetssystemer:Gjengede ventilporter aksepterer direkte-monterte slange-sprengde tilbakeslagsventiler (hastighetssikringer) og mot-balanseventiler for å låse væske i sylinderkammeret hvis en hydraulikkledning svikter.
Low Stick-Slipforseglinger:Egendefinerte PTFE-trinnforseglinger og høy-durometer polyuretanstangforsegling gir jevn forlengelse med lav-hastighet, og forhindrer at plattformen ryster under maksimal kapasitet.
Korrosjonsbestandighet:Stengene består en minimum 96-timers NSS-test (Nøytral Salt Spray) i henhold til ISO 9227 (valgfri 200+ timers vurdering tilgjengelig for våte eller kjemiske miljøer).
Designhensyn til løftemekanismer
Integratorer og maskinbyggere som dimensjonerer hydrauliske sylindre for sakseløftebord, må ta hensyn til varierende mekaniske utvekslingsforhold gjennom løftesyklusen:
Initial breakaway & høy mekanisk innflytelse
Når saksearmene er kollapset, opererer sylinderen i en skarp vinkel i forhold til rammen. Den effektive dreiemomentarmen er minimal, og krever toppkraft fra sylinderen for å starte oppadgående bevegelse. Dimensjonering av sylinderhullet må beregnes mot startmekanisk fordel i stedet for middels-trykkkraft.
Knekkemotstand og slaglengde
Lange-sylindere i enkelt-- eller flertrinnsløft med-høy rekkevidde opplever kompresjonsbelastninger som risikerer at Euler-søylen knekker. Stempelstangdiameter må velges basert på total forlenget lengde og maksimal søylekraft ved full vertikal utstrekning.
Slag endedemping og retardasjon
Å dykke ned tunge plattformlaster uten hastighetskontroll skaper væsketrykkspisser og mekanisk støt ved enden av full slag. Justerbare hydrauliske puter absorberer kinetisk energi i de siste 15–20 mm av bevegelsen, og reduserer belastningen på dreietapper og strukturelle sveiser.
Typiske applikasjoner
Sakseløftebord:Materialhåndteringsbord,-arbeidsplasseringsplattformer og ergonomiske monteringsstasjoner.
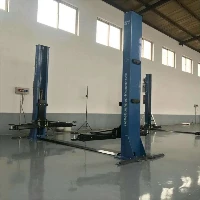
Lastebrygger og gropheiser:Lasting av ramper og plattformheiser for kjøretøyvedlikehold.
Automatiserte veiledede kjøretøyheiser (AGV):Vertikale hydraulikkmoduler med lav-profil innebygd i mobilrobotikk på lager.
Frakt- og palleheiser:Tunge vertikale transportheiser som forbinder mesaningulv i distribusjonssentre.
Scene- og teaterplattformer:Glatte sakseplattformer med-lav støy som krever nøyaktig nivåjustering og nulldrift.
Tilpasningsalternativer
|
Kategori |
Tilgjengelige tilpasninger og spesifikasjoner |
|
Portintegrasjon |
SAE J514 flens, BSPP, NPT gjenger eller direkte-monterte integrerte manifoldblokker |
|
Stangbeskyttelse |
Hard nikkel-krombelegg, bråkjølt og herdet stål eller fleksible belgdeksler |
|
Monteringskonfigurasjoner |
Sfæriske ørelager, kraftige-gaffel-, kryss-rør- eller tappfester |
|
Integrerte sensorer |
Interne magnetostriktive lineære posisjonssensorer eller induktive nærhetsbrytere |
|
Overflatefinish |
Flerlags epoksymaling (C3–C5 ISO 12944 anti-korrosjonsklassifisering) eller QPQ-nitrering |
Produksjonsprosess
Trinn 1: Råvareinspeksjon
Sømløse stålrør av høy-kvalitet (ST52-3/E355) og legeringsrundstenger (42CrMo4) gjennomgår ultralydfeildeteksjon og analyse av kjemisk sammensetning ved ankomst.
Trinn 2: Precision Barrel Processing
Rør gjennomgår avskjæring og rullepolering for å gi en høy-intern overflatefinish (Ra mindre enn eller lik 0,4 µm), og opprettholder strenge toleranser for sirkularitet og veggtykkelse.
Trinn 3: Maskinering og herding av stempelstang
Legerte stålstenger gjennomgår CNC presisjonsdreiing, induksjonsherding (HRC 55–60) og mikro-sprukket hardkrom galvanisering (minimum 25 µm lag).
Trinn 4: Robotsveising og presisjonsmontering
Endestykker, kryss-rør og flenser sveises ved hjelp av automatiserte MIG/MAG-robotsveiseenheter. Montering skjer i et støvfritt-renrom ved hjelp av forhåndskalibrerte dreiemomentverktøy.
Inspeksjon og testing
Hver løftebordsylinder gjennomgår streng inspeksjon før forsendelse for å sikre samsvar med spesifiserte trykkklasser og -lekkasjefri ytelse:
100 % hydrostatisk trykktest:Testet ved 1,5 ganger maksimalt arbeidstrykk.
Intern bypass / tetningslekkasjetest:Utvidet trykk-holdtesting i helt utstrakte og tilbaketrukne posisjoner for å sikre null intern drift.
Verifisering av dimensjon og konsentrisitet:CMM- og lasermikrometerinspeksjon av pinnes senter-til-dimensjoner, monteringsparallellitet og portinnretting.
Overflateruhet og beleggtykkelse:Ultralydmålerverifisering av hardforkromningsdybde og profilometertesting av overflatefinish.
Renslighetsprotokoll:Innvendig væskespyling til ISO 4406 oljerenshetsstandard Mindre enn eller lik 18/16/13.
Hva kjøpere bør gi for et tilbud
For å motta et nøyaktig teknisk tilbud og 3D CAD-modell innen 24–48 timer, vennligst oppgi følgende designparametere:
- Borediameter og stangdiameter (eller målskyvekraft ved driftstrykk)
- Slaglengde og utvidet/tilbaketrukket pinne-til-pinneavstand
- Maksimalt arbeidstrykk (bar / PSI)
- Monteringskonfigurasjon (f.eks. kryss-rør, gaffel, sfærisk lager) med pinnehulldiametre
- Porttype og plassering (SAE, BSPP, NPT eller integrert ventilblokkgrensesnitt)
- Driftsmiljø (temperaturområde, innendørs/utendørs eksponering, kjemisk kontakt)
- Forventet årlig mengde og prosjekttidslinje
FAQ
Spørsmål: Hvilke sylinderegenskaper hindrer et løftebord i å falle hvis en hydraulikkslange sprekker?
A: Direkte-monterte slange-sprengningsventiler (hastighetssikringer) eller mot-balansekontrollventiler er integrert i sylinderporten. Hvis strømningen overstiger den nominelle terskelen på grunn av en brutt linje, låser ventilen hydraulikkvæsken inne i tønnen, og stopper plattformnedstigningen øyeblikkelig.
Spørsmål: Hvordan forhindrer du intern lekkasje og plattformdrift over lange holdeperioder?
Sv: Plattformavdrift minimeres gjennom høy-presisjonshoning (Ra mindre enn eller lik 0,4 µm) kombinert med null-lekkasje PTFE-trinntetninger og polyuretan U-kopper støttet av elastomere O-ringer. Statisk trykktesting sikrer at sylinderen holder posisjoner uten målbart trykkfall.
Spørsmål: Kan du designe tilpassede slagputer for høyhastighetsløfteplattformer{{0}?
A: Ja. Progressiv mekanisk demping kan integreres både i endeposisjoner for stang og hette. Disse innvendige putene begrenser den hydrauliske returstrømmen under de siste 15–20 mm bevegelsene, og bremser tung last jevnt uten eksterne støtdempere.
Spørsmål: Hva er standard ledetid for tilpassede produksjonsordrer?
A: Standard prototyper og tilpassede prøvesylindre er vanligvis ferdigstilt innen 3 til 4 uker. Full batch produksjonsordrer sendes vanligvis innen 4 til 6 uker, avhengig av materialspesifikasjoner og ordrevolum.
Spørsmål: Leveres 3D CAD-filer før produksjonsgodkjenning?
A: Ja. Detaljerte 3D CAD-filer (STEP, IGES) og 2D-dimensjonale godkjenningstegninger leveres sammen med hvert formelle ingeniørforslag for kundeavtegning før produksjonen starter.
Populære tags: løftebord hydrauliske sylindere Kina, produsenter, leverandører, fabrikk, selskap, høy-kvalitet, kjøp, produkter
Du kommer kanskje også til å like


